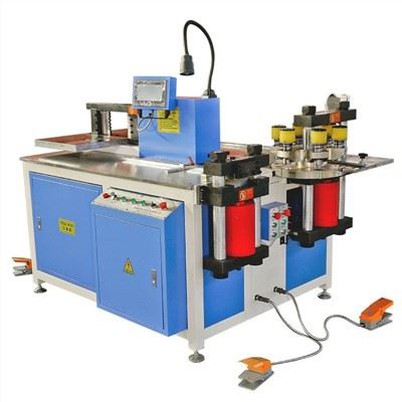
Pogoste vrste strojev za obdelavo vodila
Pustite sporočilo
Podatki o temperaturi večnamenskega stroja za obdelavo vodila se lahko posredujejo merilnim instrumentom z nizkim potencialom prek infrardečih svetlobnih valov ali radijskih valov. Ker je merilnih mest lahko več, imajo zaradi lažjega nadzora izmerjeni podatki identifikacijsko kodo naslova. Pomanjkljivost infrardečega prenosa podatkov je, da prenos svetlobnih valov ne zahteva nobenih ovir v prostoru, razdalja prenosa pa je relativno kratka, na splošno le 3 m ~ 5 m. Drsne lestve, zasnovane z vgrajeno vrečko iz bakrenih čipov in odprtino za odprtine, lahko zbirajo rezane in navojne bakrene sekance, ne da bi bile raztresene povsod in neurejene. Celotna oblika je svetle barve, površina je pobarvana, kalup na koži s fosforno kislino pa je odporen proti rji, ki je odporna proti obrabi in udarcem. Sedež s ploščo je mogoče nastaviti ročno, za enotne specifikacije krmiljenja pa so na voljo dolgi in kratki standardi velikosti. Stikalo za upravljanje azimutnega ventila natančno vodi in pravilno uporablja stroj za prebijanje, orodje za upogibanje in rezanje. Varno in trdno nožno stikalo lahko nadzoruje dovod in povrat olja. Krmilni sistem je mogoče raziskati in izdelati ločeno od nadzorovanega predmeta, vendar ga je treba obravnavati kot celoto, da preuči njegovo dinamiko v pogojih visoke hitrosti, pa tudi učinke optičnega in električnega signala na časovno zakasnitev pri gibanju pri zelo visoki hitrosti. nadzorni pogoji. Odpravite težavo. Pri visokih hitrostih je treba preučiti celotno povezavo, ki združuje numerični krmilni sistem in krmilni objekt, nelinearno krmilno strategijo, ki temelji na skupni točki moči, in inteligentno metodo krmiljenja. Upogibna enota sprejme vodoravno obdelavo, ki je med obdelavo varnejša in bolj priročna. Tri delovne postaje stroja lahko delujejo hkrati, ne da bi to vplivalo drug na drugega, kar močno izboljša delovno učinkovitost. Delovni hod vsake procesne enote je mogoče enostavno prilagoditi, kar skrajša pomožni čas obdelave in izboljša proizvodno učinkovitost. Pri obdelavi s fosfatiranjem se hidravlično olje po dolgotrajni uporabi ne pokvari. Sestavite, nastavite (poravnajte kalup, nastavite režo rezila) ali razstavite kalup, osebje mora biti seznanjeno s strojem v skladu z določenimi predpisi. Ko stroj deluje normalno, ne postavljajte rok ali dela telesa med zgornji in spodnji kalup (rezilo), da se izognete z valjanjem v kalup ali rob noža. Ker lahko stroj upravlja več ljudi, mora biti nekdo odgovoren za vodenje proizvodnje. Proizvodnja mora temeljiti na bakru (ali aluminiju) Izberite debelino. Režo med strižnim rezilom in matrico ter upogibnim polmerom je treba pri menjavi matrice ustaviti, da bi se izognili nevarnosti. Med delovanjem morate biti previdni, ko držite obdelovanec in čakate, da se drsnik spusti. Redno preverjajte ostrino rezila in matrico. Če je rezalni rob dolgočasen, ga je treba pravočasno izostriti ali zamenjati. Ko večnamenski stroj za obdelavo vodila sprejme jekleno cev kot obešalnik svetilk in luči, notranji premer jeklene cevi ne sme biti manjši od 10 mm, debelina stene jeklene cevi pa ne sme biti manjša od 1,5 mm; za svetilke, nameščene v vrstah v istem prostoru ali kraju, odstopanje osrednje črte ne sme biti večje od 5 mm; Trifazni transformator izbere primerno strojno opremo za navijanje transformatorjev je ključ do proizvodnje visokozmogljivih transformatorjev, stroj za navijanje tuljav je ključna oprema za navijanje nizkonapetostnih tuljav iz folije. Nadzor napetosti in popravljanje folijskega traku sta ključni tehnologiji strojev za navijanje tuljav. Napetost traku iz folije obstoječega domačega ali uvoženega stroja za navijanje folijske tuljave nastane zaradi mehanskega trenja, njegova napetost pa ni dovolj stabilna, kar bo povzročilo neenakomernost tesnosti tuljave navitja, nedosleden upor DC med tuljavami in prevelik zunanji premer tuljave . Slabe napake. Večja kot je zmogljivost trenutno uporabljenih transformatorjev, večji je vpliv na električno omrežje, zahteve po njihovi varnosti pa postajajo vse višje. Kakovost izdelave transformatorja ne zahteva le zanesljive električne zmogljivosti, ampak tudi zanesljivejšo mehansko stabilnost in odpornost na kratek stik. Stabilnost se kaže predvsem pri nadzoru proizvodnega procesa tuljave, to pomeni, da je potrebno elektromagnetno ravnovesje visokonapetostnih in nizkonapetostnih tuljav, osni zavoji pa so tesno porazdeljeni in enakomerno porazdeljeni. Zato je treba postopek navijanja tuljave stisniti v aksialni smeri in naviti v radialni smeri. Stroj za navpično navijanje se uporablja za izkoriščanje teže žične pogače za njeno naravno stiskanje v aksialni smeri, napenjalna naprava pa za nadzor napetosti v radialni smeri.